RF заварување: Како се прават и тестираат заварените шевови со радиофреквенција
Радиофреквентното (RF) заварување, наречено и високофреквентно (HF) заварување или диелектрично заварување, ги спојува термопластичните материјали како PVC и TPU со загревање одвнатре со брзо наизменично електромагнетно поле, обично на 27,12 MHz, додека обликуваната метална матрица ги притиска слоевите заедно. Двата слоја се топат во еден и се ладат под притисок, оставајќи шев без отвори за игла, без конец и без лепило. Затоа високофреквентните заварени шевови се користат секаде каде што производот мора да држи вода, воздух или течност во или надвор: суви кеси, водоотпорни ранци, меки ладилници, надувување, кеси за медицински течности и многу воени и индустриски контејнери.
Овој водич објаснува како функционира процесот, кои материјали може и кои не можат да се заварат, како заварениот спој се споредува со зашиени, залепени и залепени шевови, што прави заварот да не успее и како заварените шевови се тестираат пред да се испорача производот. Напишано е од подот на фабриката: ние правиме високофреквентни заварени кеси повеќе од 20 години во нашите фабрики во Донгуан, Кина и градот Хо Ши Мин, Виетнам.
Истражете го овој дел: RF заварување, тестирање и материјали
Оваа страница е почетна точка за нашите инженерски написи за високофреквентно заварување. Секоја статија подолу оди подлабоко во еден дел од темата.
RF заварувањето е начин на фузија на пластика без надворешен извор на топлина да ја допира површината. Наместо топла плоча или топол воздух, машината применува високофреквентно електрично поле низ материјалот. Одредени пластики содржат поларни молекули, кои се обидуваат да се усогласат со полето. Бидејќи полето се менува милиони пати во секунда, тие молекули постојано осцилираат, а триењето меѓу нив генерира топлина во самиот материјал. Кога пластиката ќе ја достигне својата точка на топење на спојницата, притисокот на матрицата ги принудува двата слоја да течат еден во друг.
Имињата RF заварување, HF заварување, високофреквентно заварување и диелектрично запечатување сите го опишуваат истиот процес. Индустриските машини работат на фреквенции резервирани за оваа намена, најчесто 27,12 MHz, поради што терминот „заварување 27,12 MHz“ се појавува и во спецификациите. Процесот се користи индустриски од средината на дваесеттиот век и сега е стандарден за секој производ каде што ќе истече зашиен шев.
Како функционира процесот, чекор по чекор
На линијата за производство на кеси, високофреквентното заварување е една фаза во подолга низа. Панелите прво се сечат од ткаенина обложена со TPU или ПВЦ, а сите делови на кои им е потребно шиење, како што се млаз, сидра за ремени и џебови за организатор, се шијат на рамни панели пред да започне заварувањето. Ова е причината зошто повеќето водоотпорни кеси се направени на две линии, шиење и заварување, кои работат заедно наместо едната да ја заменува другата.
За секое заварување, операторот ги поставува панелите на машинскиот кревет, често во жига што ги држи во точно порамнување. На материјалот се спушта месингана матрица во облик на спој, а одоздола се наоѓа изолациски тампон за да се спречи лакот. Машината потоа применува RF енергија неколку секунди додека матрицата притиска надолу. Откако ќе престане енергијата, матрицата останува затворена за период на ладење, така што стопениот материјал се зацврстува под притисок; прерано отпуштање создава слаб, брануван шев. На крајот, вишокот материјал се отсекува и се проверува шевот.
Три поставки го контролираат резултатот: моќност, време на заварување и време на ладење, заедно со притисокот на матрицата. Тие мора да бидат поставени за секоја комбинација на материјал, дебелина и матрица. Поставката што создава совршен шев на 500D ПВЦ церада може да изгори низ тенок TPU филм или под осигурувач на тежок TPU ламинат, така што секој нов материјал или матрица се потврдува со тест заварување пред да започне производството.
Месинг матрицата ги притиска слоевите заедно додека високата фреквентна енергија ги топи одвнатре.
Кои материјали можат да се заварат со RF?
Само пластиката со поларни молекули се загрева во високофреквентно поле, што го ограничува процесот на одредени материјали. ПВЦ и полиуретаните, вклучително и TPU, се најшироко заварени и тие се главните материјали што се користат за водоотпорни кеси. Некои други материјали може да се заваруваат под посебни услови, додека обичната неполарна пластика воопшто не може да се заварува на овој начин.
Материјал
RF може да се заварува?
Белешки
ПВЦ (филм и обложена церада)
Да, лесно
Класичниот материјал за сува торба и торба за мотоцикл
TPU и други полиуретани
Да
Полесни и пофлексибилни на ладно од ПВЦ; параметрите зависат од степенот и дебелината
Најлонска или полиестерска ткаенина обложена со TPU или PVC
Да, преку облогата
Облогата е она што се заварува; мора да биде доволно густа и на десното лице
Неполарна; наместо тоа, споени со топол воздух, ултразвук или други методи
Необложен ткаен најлон или полиестер
бр
Прво мора да се шие или премачка
За обложени ткаенини, деталите што се најважни е облогата. Ткаенина обложена со TPU со значителен филм сигурно се заварува, додека ткаенината со многу тенок слој можеби нема доволно материјал на спојката за да формира силен спој. Ова е една од причините зошто две ткаенини опишани со исти зборови може да се однесуваат многу различно на машината за заварување. НашиотВодич за водоотпорен материјал TPUја опфаќа материјалната страна подетално.
RF заварени шевови наспроти зашиени, залепени и залепени шевови
Заварени со висока фреквенција
Зашиени
Зашиени и залепени со лента
Залепени
Дупки во цвест
Никој
Еден по бод
Покриено со лента
Никој
Водоотпорен со текот на времето
Да, цвест е еден материјал
бр
Додека лентата не се подигне
До стареење на лепилото
Херметички
Да
бр
Ретко
Понекогаш
Слобода на дизајн
Ограничено со обликот на матрицата
Многу високо
Високо
Умерено
Работи на необложена ткаенина
бр
Да
Да
Зависи од лепилото
Ништо од ова не го прави шиењето инфериорно воопшто. Шивот е вистинскиот избор за џебовите на организаторот, ремените, облогите и се што е надвор од водоотпорната обвивка, а нашите линии за шиење се исто толку искусни како и нашите линии за заварување. Најдобрите водоотпорни кеси ги користат и двете: зашиени потсклопови за структура и удобност, и заварени шевови секаде каде што водата мора да се чува надвор. Нашата статија закако навистина се прават заварени и зашиени кесипокажува како тие две се комбинираат во еден производ.
RF заварување наспроти ултразвучно и заварување со топол воздух
Ултразвучното заварување користи високофреквентни механички вибрации наместо електрично поле. Тој е брз и работи на некои материјали кои не реагираат на RF, но најдобро одговара на мали, дамки или континуирани тесни шевови. Заварувањето со топол воздух и со топол клин ја топи површината однадвор и може да ги спои неполарни материјали како што е полиетилен, што ги прави вообичаени за големи геомембрани и некои церади. За вреќи направени од PVC или TPU, најчесто се претпочита заварување со висока фреквенција бидејќи го загрева спојот рамномерно преку неговата дебелина, создава широки, конзистентни шевови во сложени форми со едно притискање и ја остава површината на материјалот во голема мера необележана.
Што прави заварот да не успее
Заварениот шев што протекува речиси секогаш се враќа на една од неколкуте причини. Под фузија се случува кога моќноста или времето е премногу ниско: шевот изгледа затворен, но слоевите се залепиле само на површината и се лупат под оптоварување. Изгорување или лачење се случуваат кога напојувањето е превисоко или тампонот недостасува, оставајќи тенка, изгорена или перфорирана линија. Контаминација, како прашина, средство за ослободување или пластификатор на површината, го спречува правилното спојување на слоевите. И промената на материјалот, дури и различната серија или боја на истата ткаенина, може да ги смени точните поставки доволно за да го ослаби шевот ако машината не се потврди повторно.
Повеќето од овие дефекти се невидливи за секојдневен изглед, поради што на заварените производи им треба деструктивно тестирање на примероците и тестирање на притисок или потопување на готови производи. Нашиот водич завообичаени дефекти на RF заварувањепокажува како изгледа секој од нив кога ќе се отвори шевот.
Звучен завар, недоволно споен завар и изгореница, рамо до рамо.
Како се тестираат заварените шевови со RF
Тестирањето започнува пред производството. Кога се поставува нов материјал или матрица, се прават завари за примероци и се развлекуваат на тестер на истегнување за да се измери цврстината на поврзување, силата потребна за да се отвори шевот. Добар завар го кине материјалот покрај спојот наместо да се одвојува по него. Нашата лабораториска статијаБројот што одлучува дали заварот е всушност завардетално го објаснува овој тест.
За време на производството, секоја нарачка поминува низ IQC на влезната ткаенина, IPQC на линијата за заварување со редовни проверки на примероци и OQC на готови производи, со SGS или QIMA инспекција од трета страна достапна на барање. Тестовите на готовиот производ се совпаѓаат со оценката што ја носи производот: тест за силен дожд и воден млаз за производи со оцена IPX5 или IPX6 и тест за целосно потопување во вода од 2+ часа за производи со оцена IPX7 или IPX8. Јакоста на истегнување, абразија, прскање со сол на хардверот, тест за оптоварување од 1.500+ циклуси и тестирање на замор на патент до 3.000 циклуси ја комплетираат стандардната програма, заедно со проверките на стабилноста на бојата и разликата во бојата во однос на одобрениот примерок.
За запечатените и непропустливи производи, најоткривачкиот тест е и наједноставниот. Нашата стандардна процедура за инспекција на клиентите е расклопување, вакуумско извлекување, 24-часовен статички одмор и одредување на истекување на воздух. Ако производот сè уште ја одржува својата форма по 24 часа, ниту еден од неговите завари, затворачи или вентили не протекува, вклучително и бавно протекување што може да го пропушти краток тест за потопување.
Каде што се користи RF заварување
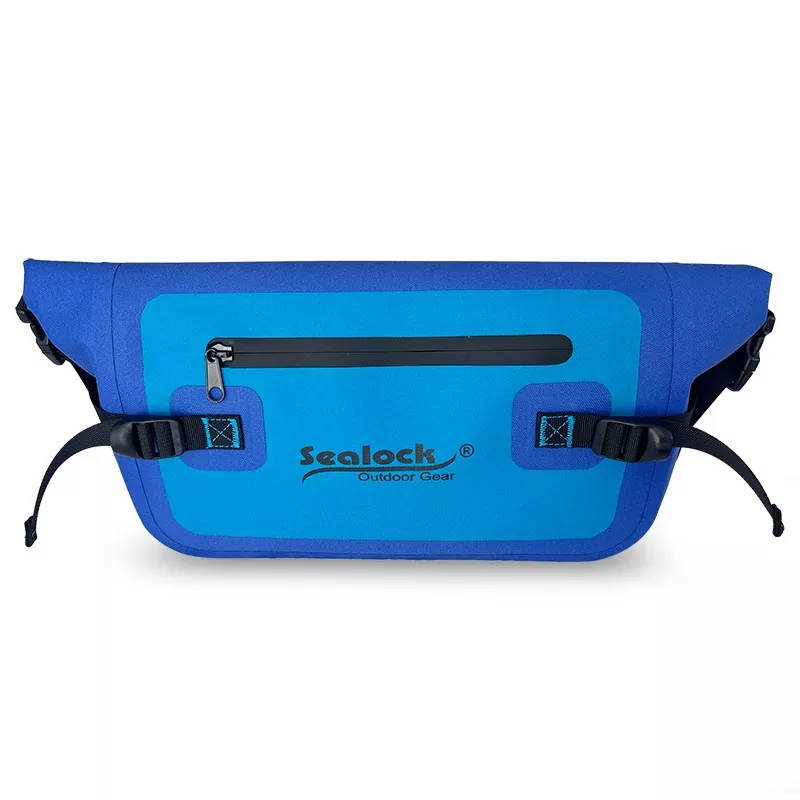
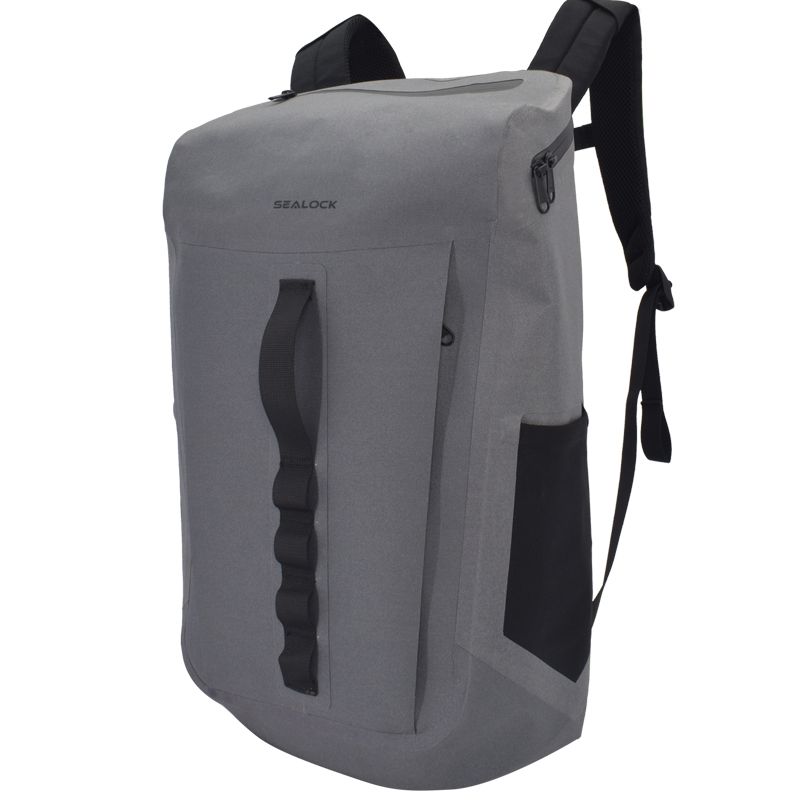
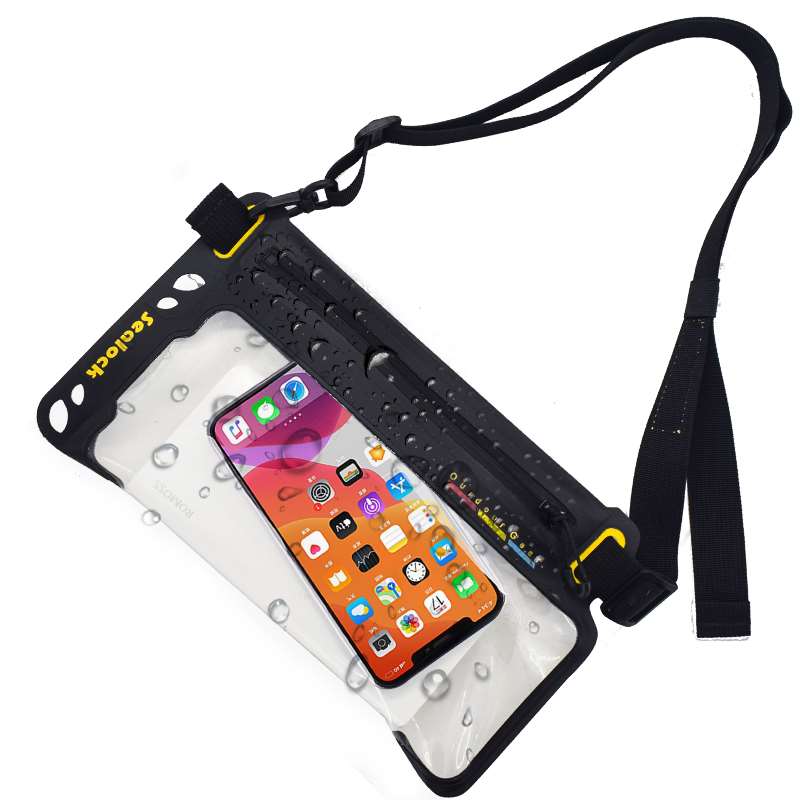
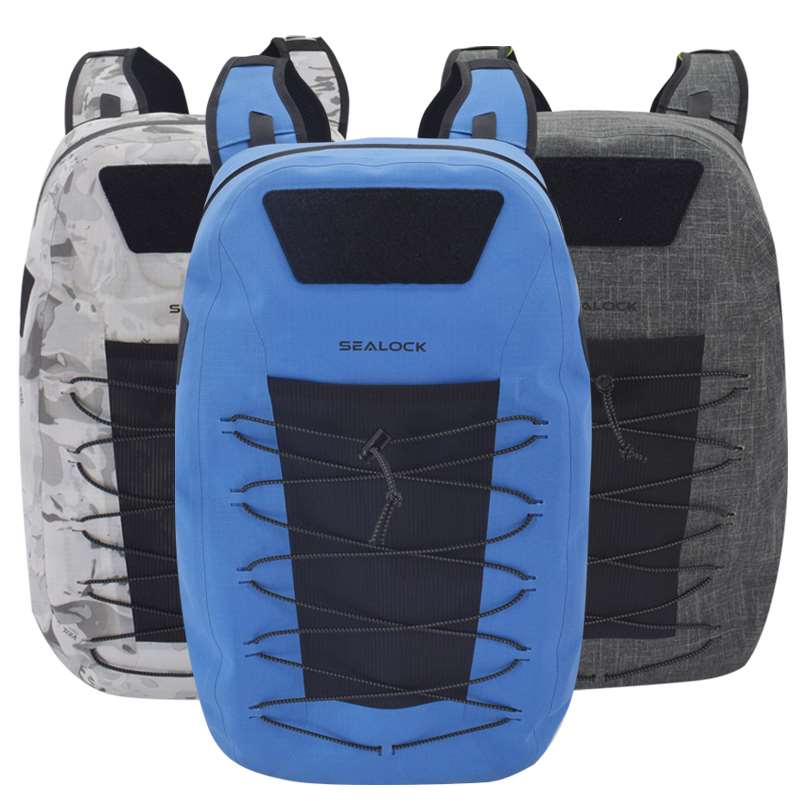
Опремата за отворено и море е најпозната употреба: суви торби, водоотпорни ранци и куфери, торби за кајак и брод, торби за мотоцикли и велосипеди, водоотпорни телефонски торбички и кеси за компресија. Меките ладилници користат заварени лушпи и облоги бидејќи заварената обвивка не испушта топена вода и нема линии за шиење за да ја зароби нечистотијата и мирисот. Надвор од кеси, истиот процес прави медицински течности и кеси за крв, чамци и играчки на надувување, пловци за пливање, церади и капаци за камиони и широк спектар на воени и владини производи, вклучувајќи меури за гориво и вода, засолништа што се надувуваат, капаци за опрема отпорни на временски услови и вреќи за задржување, каде што херметичките шевови и отпорот на студ се суштински.
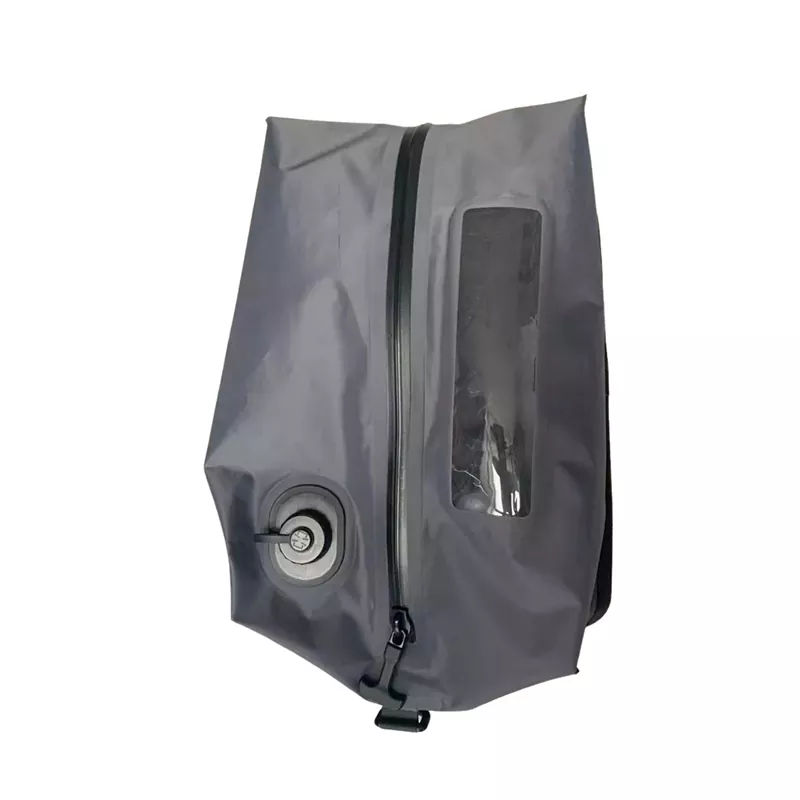
TPU ламинат, заварено тело, заварен прозорец и монтажа на пумпа
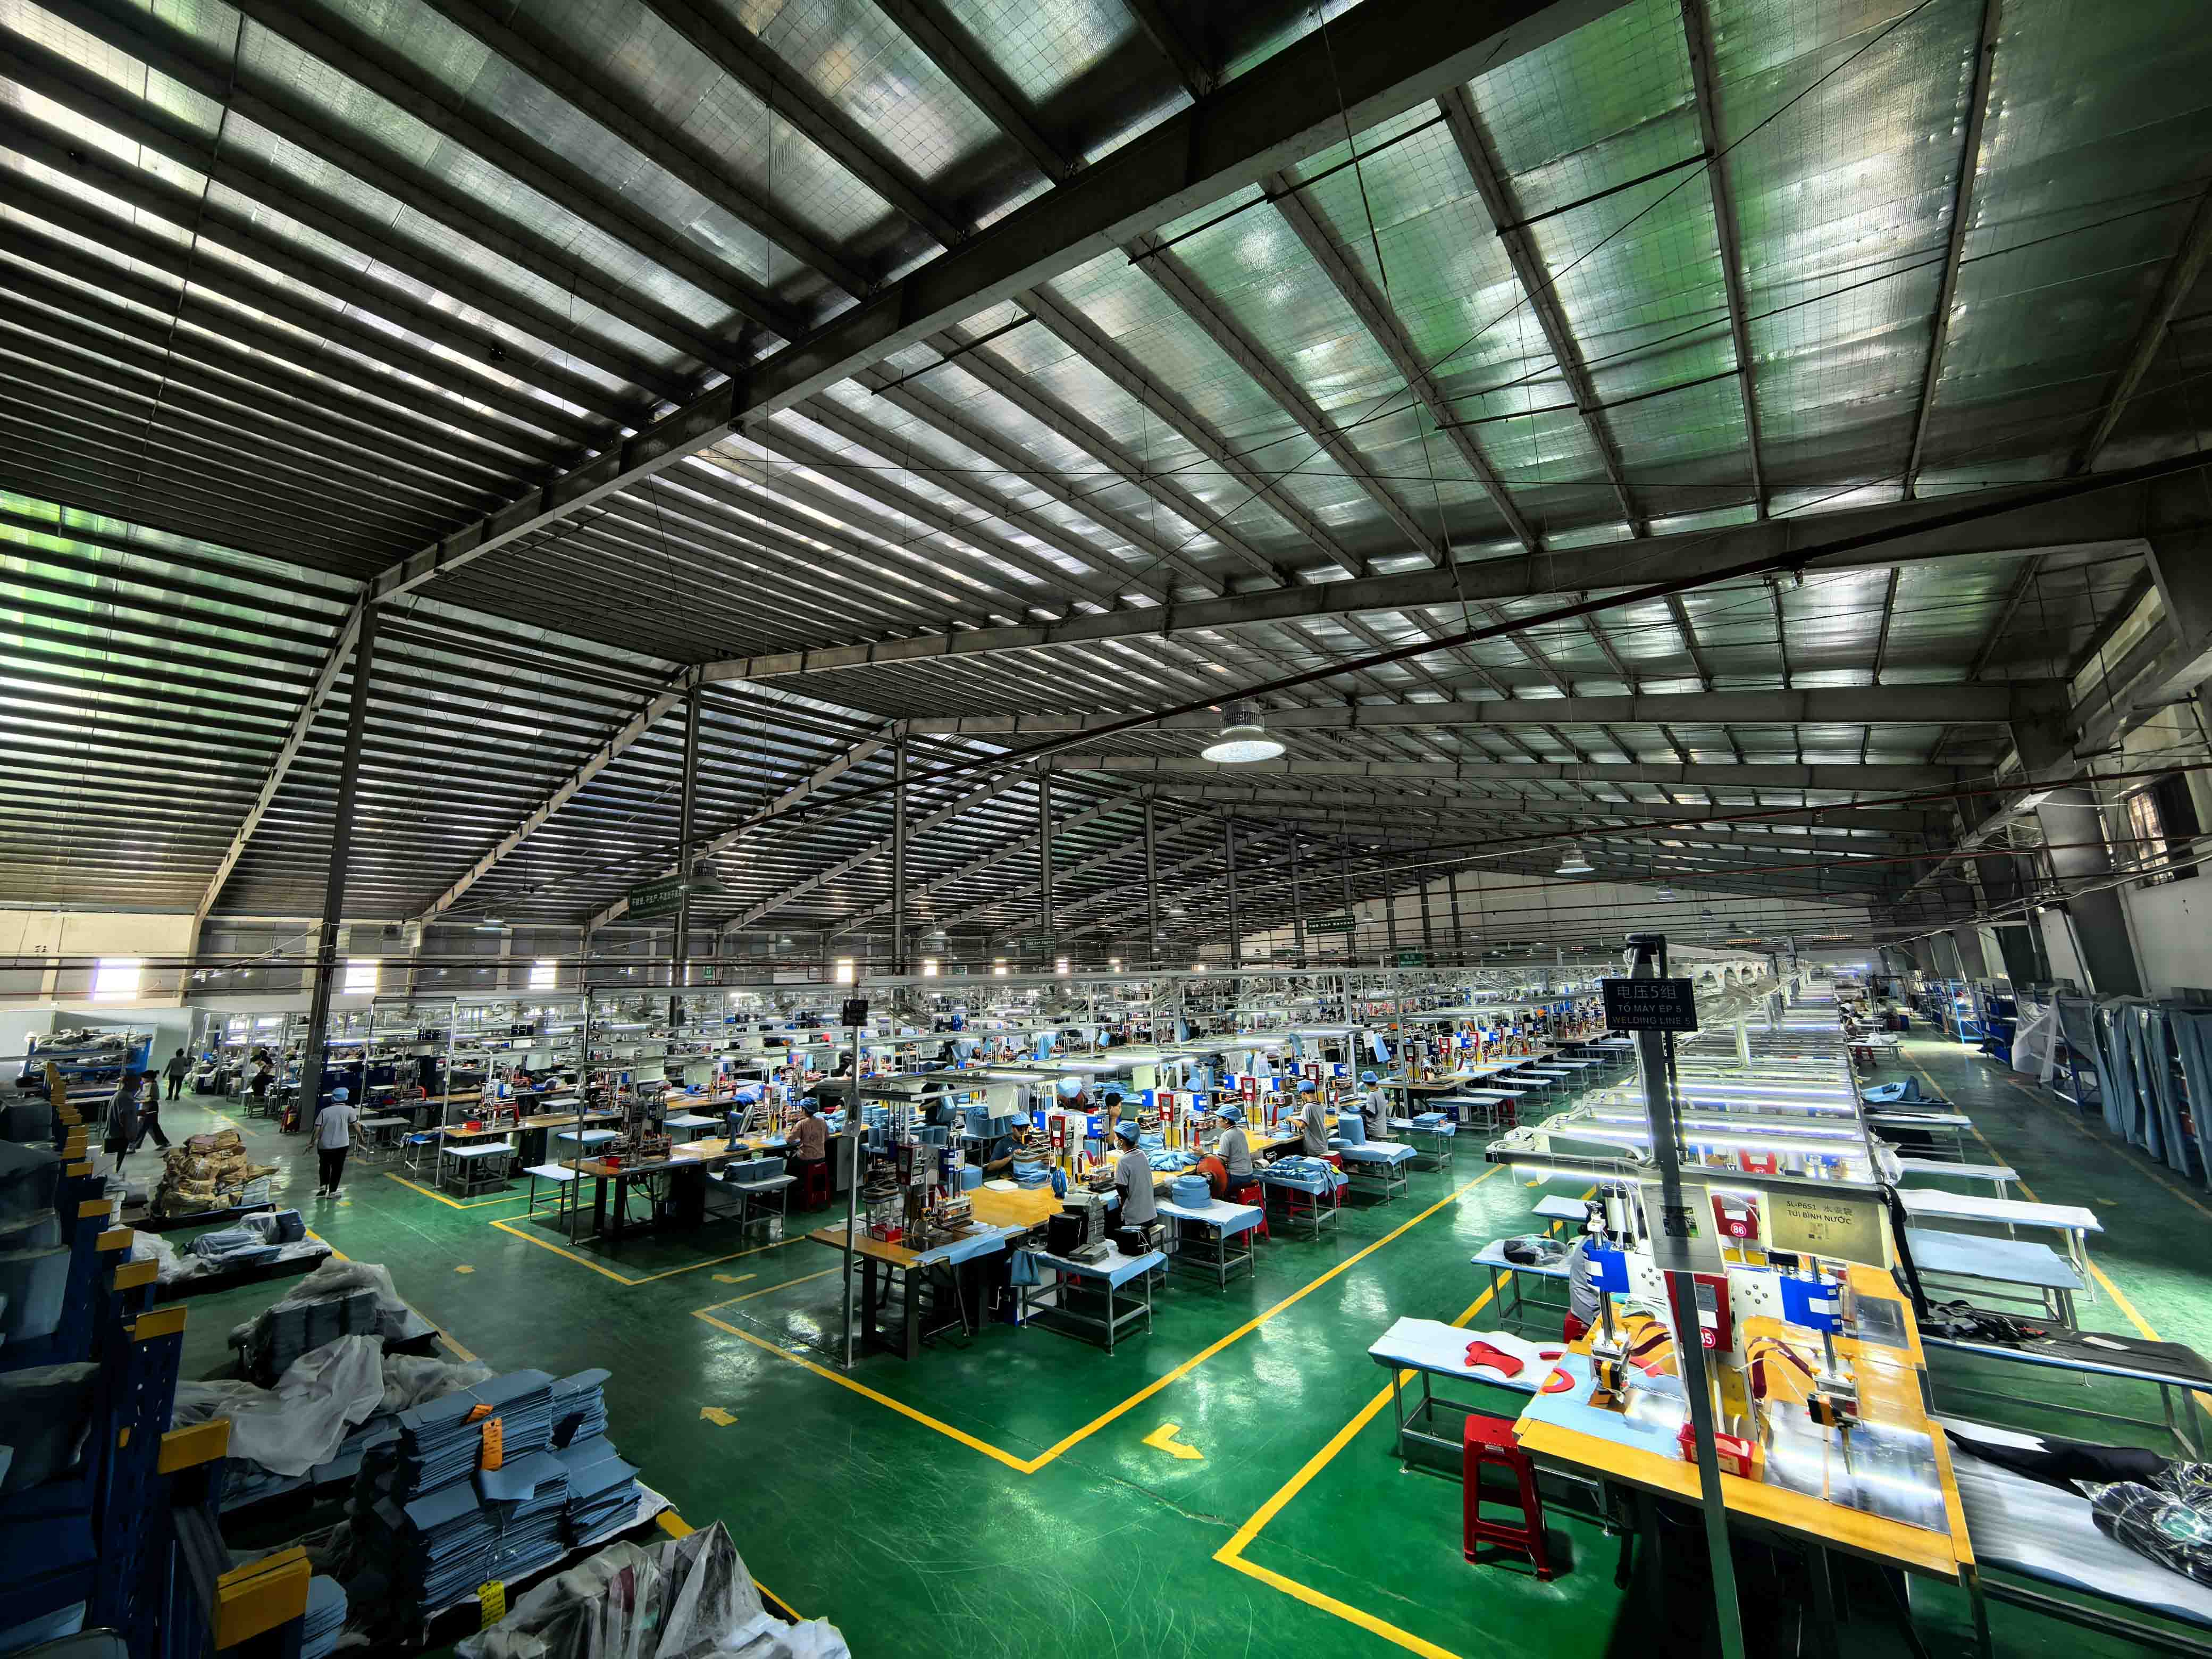
Високофреквентна машина за заварување од производствената линија Виетнам
Како да се оцени добавувачот на RF заварување
Побарајте да ги видите машините за заварување и матриците за вашиот производ и прашајте како параметрите се снимаат и повторно се потврдуваат кога материјалот се менува. Побарајте резултати од јачината на сврзување на заварените примероци, не само на готови производи. Проверете дали фабриката има своја способност за шиење, бидејќи речиси секоја заварена кеса има и сошиени делови, а добавувачот што ќе го поддоговори едното или другото има помала контрола врз резултатот. Конечно, прашајте како готовите производи се тестираат според оцената на етикетата и дали можете сами да го следите истиот тест при пристигнувањето. Нашиот распад нашто ја чини цената на водоотпорна кесаобјаснува како трошоците за матрици и алатки се вклопуваат во понудата.
Најчесто поставувани прашања
Дали RF заварувањето е исто како и HF заварувањето?
Да. RF (радио-фреквентно) заварување, HF (високофреквентно) заварување и диелектрично заварување се различни имиња за истиот процес.
Дали RF заварените шевови се водоотпорни?
Да. Правилно направен завар ги спојува двата слоја во едно парче материјал, така што нема дупки низ кои поминува вода. Дали готовиот производ е водоотпорен зависи и од неговото затворање и сите други отвори, поради што производите се тестираат како целина.
Дали RF заварувањето е посилно од шиењето?
За задржување на водата и воздухот надвор, да. При добар завар, материјалот покрај спојот обично се кине пред да се одвои самиот шев. Шевовите остануваат подобриот избор за носечките ленти и обложените делови надвор од водоотпорната област, поради што овие две често се комбинираат.
Може ли најлон или полиестер да се заваруваат со RF?
Не сами по себе. Ткаениот најлон и полиестер стануваат заварливи кога се обложени или ламинирани со TPU или PVC, а облогата е таа што го формира заварот.
Која е разликата помеѓу RF заварување и ултразвучно заварување?
RF заварувањето ја загрева поларната пластика одвнатре користејќи електрично поле и создава широки шевови со едно притискање. Ултразвучното заварување користи механички вибрации и е погодно за помали или потесни шевови и за некои материјали RF не може да заварува.
Зошто протекуваат некои заварени шевови?
Вообичаените причини се недоволно спојување од премалата енергија или време, изгорување од преголема моќност, контаминација на површината или промена на материјалот без повторно потврдување на поставките на машината. Сите тие се фатени со тестови за јачина на врзување на примероците и тестирање на истекување на готови производи.
Што е MOQ за прилагодена RF заварена торба?
Повеќето од нашите заварени кеси започнуваат од 300 парчиња по стил, а некои од 500. За нова форма потребни се сопствени матрици за заварување, што е еднократна цена вклучена во понудата. Примероците обично траат 7-15 дена, а масовното производство 30-45 дена.
Можете ли да го додадете нашето лого на заварена кеса?
Да. Печатење на екран, пренос на топлина, заварени лепенки и високофреквентно втиснување, каде што логото се втиснува во материјалот со матрица, сето тоа работи на заварени производи од PVC и TPU.
Работа со фабрика за високофреквентно заварување
Ако развивате заварен производ, испратете ни ги вашите цртежи, примероци или целна спецификација. Ќе препорачаме дизајн на материјал и шевови, ќе ги направиме матриците и ќе подготвиме примероци за тестирање. Контактирајте не наinfo@sealock.com.hkили јавете се на +86-769-82009361.
За брендовите кои обезбедуваат водоотпорна надворешна опрема од професионален степен, способноста за RF заварување на производствениот партнер е исто толку значајна како и процесната дисциплина зад неа. Оваа статија ги опфаќа инженерските параметри кои одредуваат дали RF заварувањето дава конзистентни резултати со нула истекување на производна скала: физиката на внатрешното молекуларно загревање од 27,12 MHz наспроти површинското термичко поврзување, тесниот прозорец за калибрација потребен при заварување 840D со висока издржливост TPU, трите процесни контролни променливи и променливи на производството. Тестирањето на хидростатичкиот притисок со шипки всушност потврдува за завршен завар.
Повеќето неуспеси водоотпорни производи не започнуваат со ткаенината. Тие започнуваат од цвест. Оваа статија ги разложува практичните и инженерските разлики помеѓу RF заварувањето и традиционалното шиење за опрема на отворено - покривајќи ги водоотпорните перформанси под притисок, долготрајната издржливост преку циклусите на стрес на теренот, компатибилноста на материјалите, реалноста на трошоците за производство и специфичните сценарија каде што секој метод е вистинскиот избор. Вклучува директна табела за споредба и насоки за купувачите на OEM кои ја оценуваат способноста за градење на шевовите на производителот.
Ние користиме колачиња за да ви понудиме подобро искуство во прелистувањето, да го анализираме сообраќајот на страницата и да ја персонализираме содржината. Со користење на оваа страница, вие се согласувате со нашата употреба на колачиња.
Политика за приватност
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик