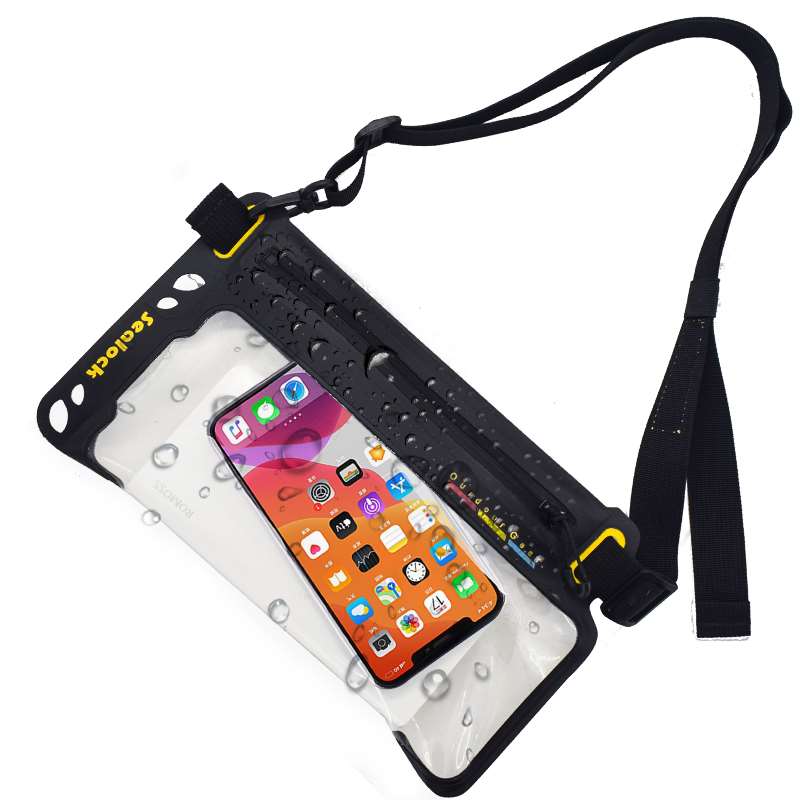
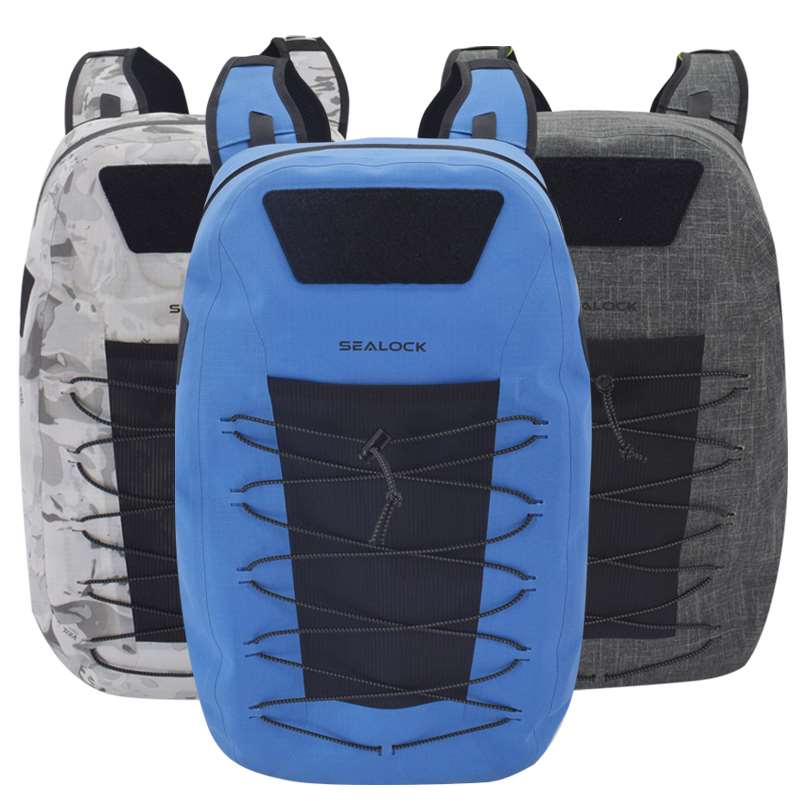
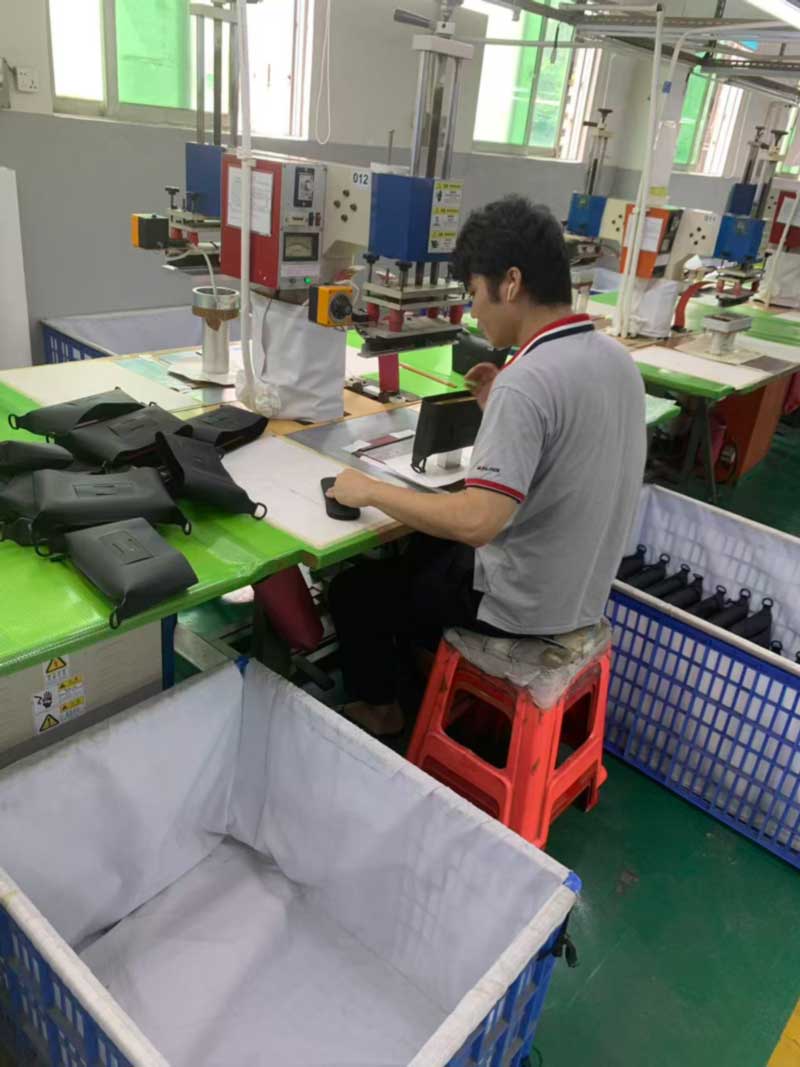
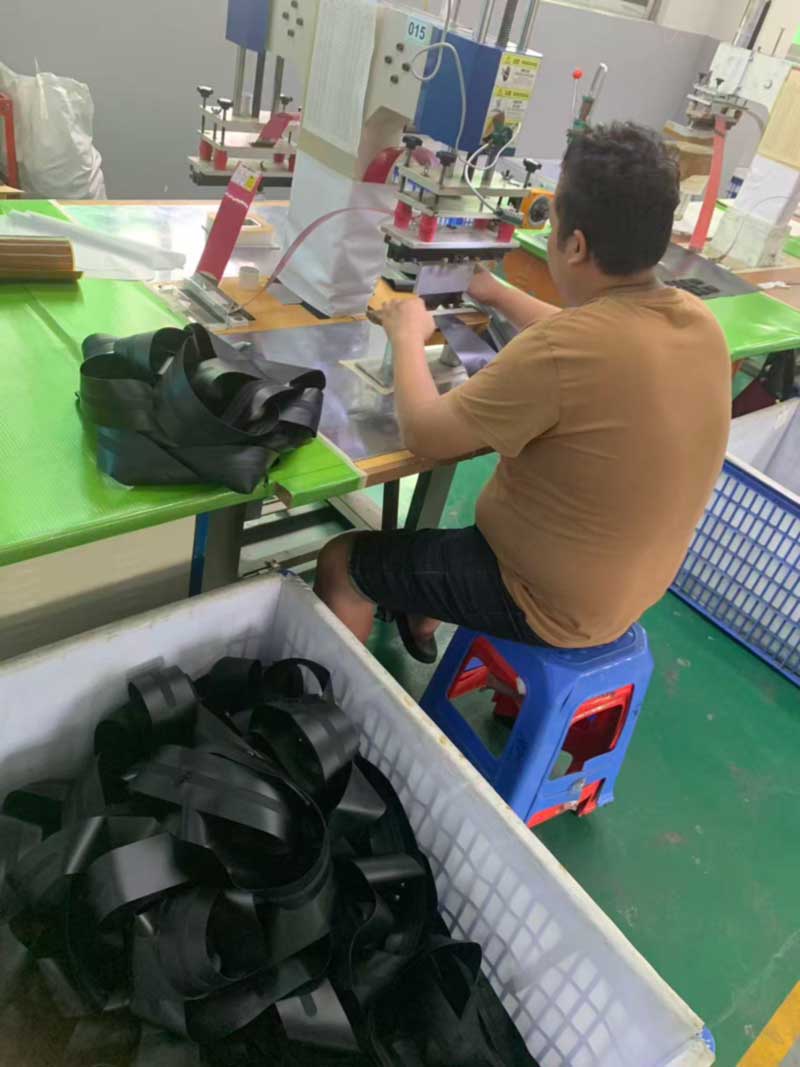
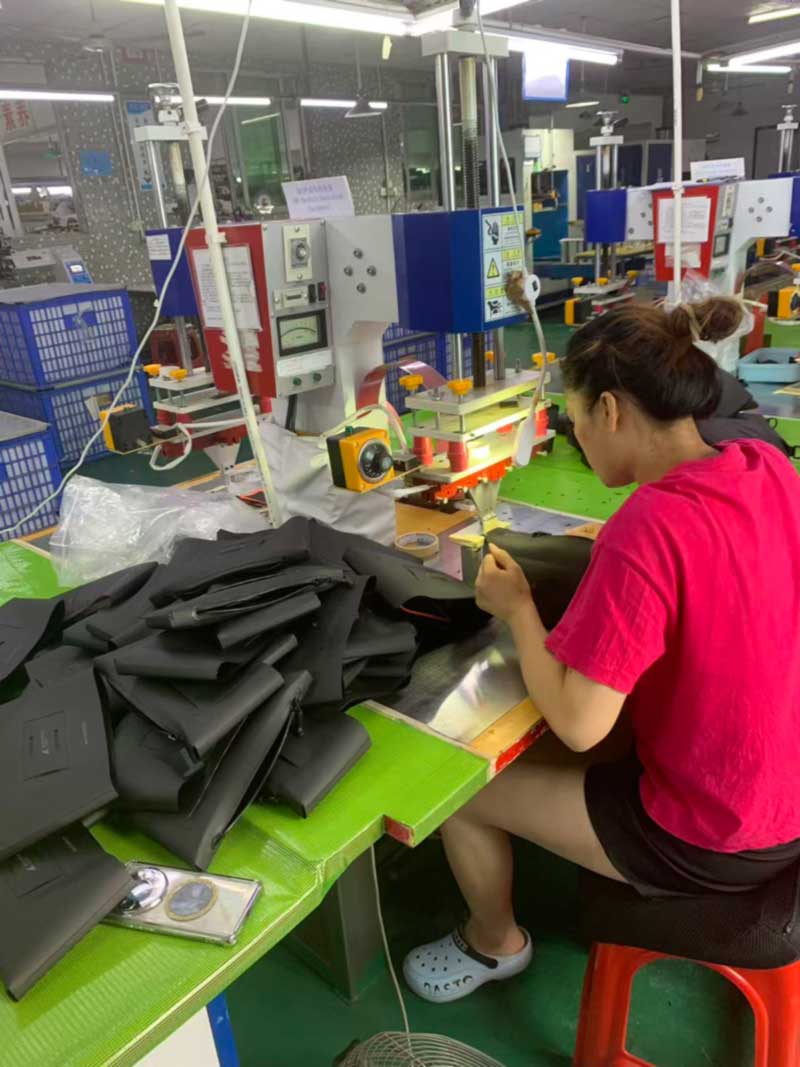
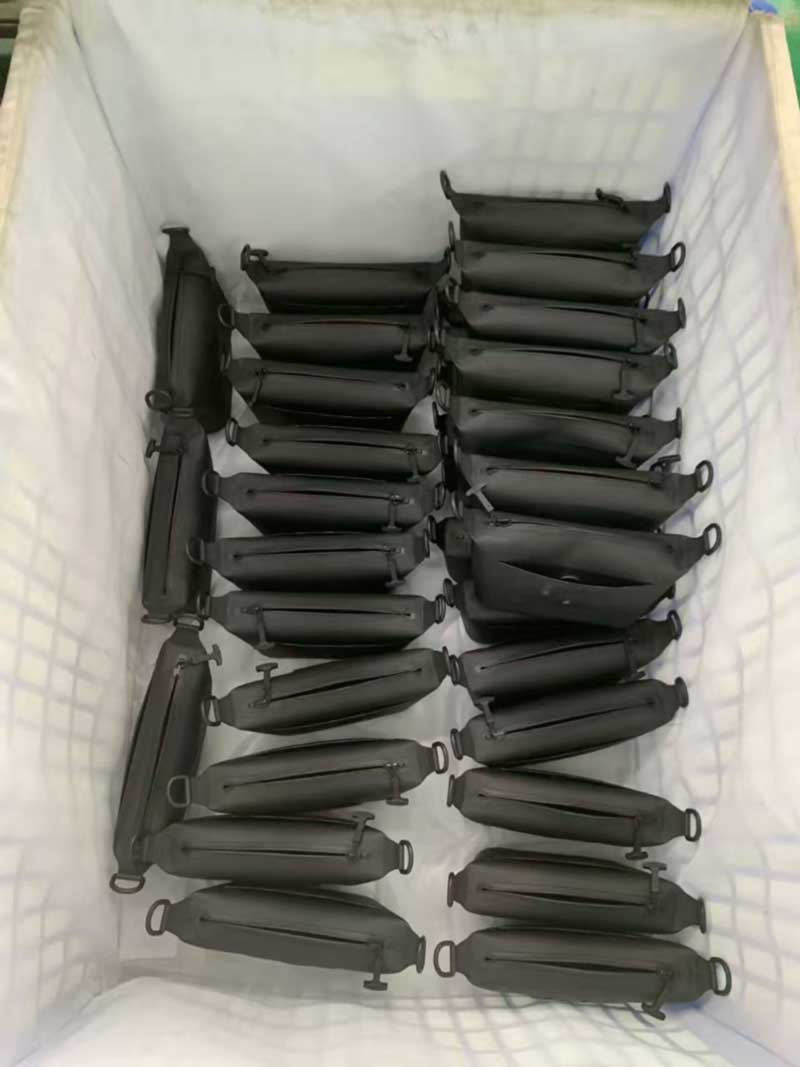
Застанете на чело на нашата сала за заварување и броете ги станиците. Секој од нив има шаблонски број на машината - 011, 012, 015, 020, 021 - сопствена матрица закопчана во пресата, сопствена послужавник со компоненти и сопствена обложена корпа под фаќање на готови делови. Никој од нив не прави торба. Секој од нив прави по едно парче.
Тоа е делот од заварената конструкција што купувачите ретко го гледаат, а тоа е делот што го одредува времето на производство, трошоците за алати и зошто заварениот производ не може да се цитира од фотографија.
Секоја станица носи своја матрица, своја фиока за компоненти и своја корпа. Никој од нив не прави цела торба.
Зашиените кеси се собираат од панели; заварени кеси се собираат од делови
Конвенционално сошиено пакување е изградено од рамни панели споени на машината, а повеќето од неговите мали карактеристики - рачка, јазиче со прстен D, јамка за компресија - се додаваат со шиење на ламба на панел додека оди заедно. Рацете на операторот и додатокот за шевовите го прават лоцирањето.
Заварената конструкција не функционира на тој начин. Заварот има потреба од рамномерен притисок, па дури и да живее низ целата негова област, што значи дека секоја карактеристика треба да седи рамно во внатрешноста на матрицата за таа карактеристика. Платформата за прицврстување на рачката е една матрица. Друга е лепенка за монтирање на Д-прстен. Повторно е обложената задна плоча со вентилациони канали, а истото е и секоја јамка за заварување во лице, секое засилување на крајот на патент, секоја основна плоча.
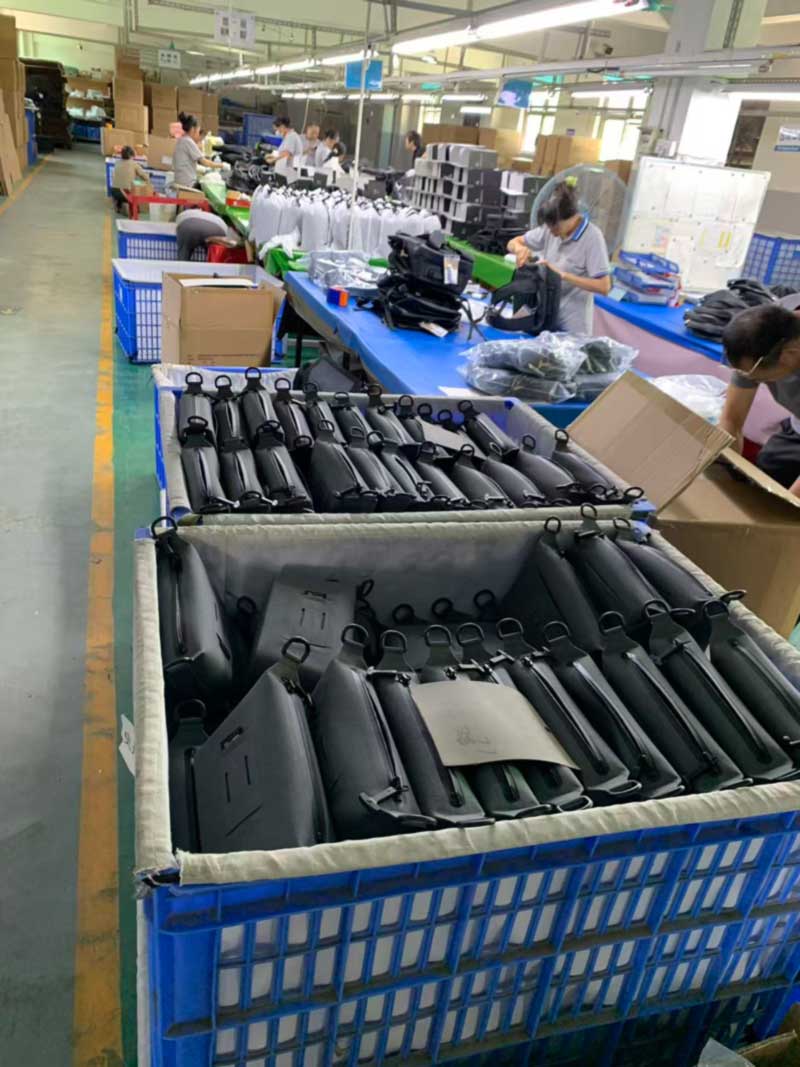
Пребројте ги во пакување со средна големина и бројот слетува некаде помеѓу дваесет и триесет заварени под-склопови пред конечното затворање, секој произведен на своја станица, секој се акумулира во својата корпа, а сите треба да стигнат до конечното склопување во соодветни количини. Корпите што течат по патеката не се складиште. Тие се работа во тек на градба која е паралелна наместо линеарна.
Јамки за жици и закрпи за прицврстување заварени во серии, пред панелите на кои ќе се монтираат.
Што значи тоа за алатирање, земање примероци и MOQ
Следуваат три практични последици, и тие ги објаснуваат повеќето прашања што купувачите ни ги поставуваат во фазата на понуда.
Прво, алатирање. Секоја нова геометрија на карактеристики има потреба од матрица. Пакетот што повторно ги користи нашите постоечки геометрии на сидро и јамка речиси и да нема нови алатки; пакет кој воведува свои сопствени форми на хардвер, различен профил на рачката и нова шема на канал на задниот панел носи неколку копчиња пред да постои првиот примерок. Ова е причината зошто две чанти кои изгледаат слично сложени можат да цитираат многу поинаку, и зошто рано прашуваме кои детали се навистина специфични за брендот и кои се едноставно верзијата што се појави на референтната фотографија.
Второ, време на земање примероци. Нашиот стандарден прозорец за примерок е од 7 до 15 дена, и каде програмата слетува во тој опсег е речиси целосно прашање на алатки, наместо прашање за склопување. Сечењето и докажувањето на матрицата трае со денови; склопувањето на примерокот трае со часови.
Трето, минимална количина на нарачка. MOQ од 300 парчиња на повеќето модели не е произволен комерцијален под. Тоа е точката во која поставувањето на матрицата, одобрувањето на првото парче и промената на линијата низ дваесет и непарните станици се амортизираат во здрав трошок по единица. Под тоа, трошоците за поставување по торба се искачуваат побрзо отколку што очекуваат повеќето купувачи.
Другата страна е тоа што откако ќе постојат матриците, повторените нарачки се брзи и конзистентни. Станицата го изведува истиот циклус на фузија секој пат, наместо да се потпира на оператор кој репродуцира шевови со око, поради што заварените програми обично покажуваат помала варијација помеѓу производните циклуси отколку шиените еквиваленти.
Карактеристиката што не може да седи рамно во матрица не може да се заварува - геометријата одлучува за алати пред дизајнот да се заклучи.
Деловите кои се производи сами по себе
Не е сè што е на подот компонента. Истите станици на кои заваруваат прицврстувачки лепенки произведуваат и целосни мали предмети - заварени шишиња за шишиња, технолошки торбички, заострени кутии за прашки - кои излегуваат од линијата како готови единици наместо под-склопови.
Овие се вредни за спомнување бидејќи брендовите често ги потценуваат. Малиот заварен додаток го носи речиси истиот товар на алатки како и големиот: сè уште му треба матрици, сè уште му треба одобрување од првото парче, сè уште му треба сопствен стандард за боја. Она што не го носи е монтажната работа, поради што додатоците честопати се најефикасниот начин за брендот да ја прошири колекцијата - а исто така и зошто цитирањето на една по фракција од цената на ранецот ретко го одразува она што всушност чини да се постави.
Завршени заварени краци - исклучете ги истите станици што произведуваат компоненти за поголеми пакувања.
Тројца клиенти, три сосема различни пакети, едно попладне
На крајниот крај од подот, Packaging Group 1 извршуваше три програми истовремено, а разликата меѓу нив е корисна слика за тоа што всушност значи „retail ready“ во пракса.
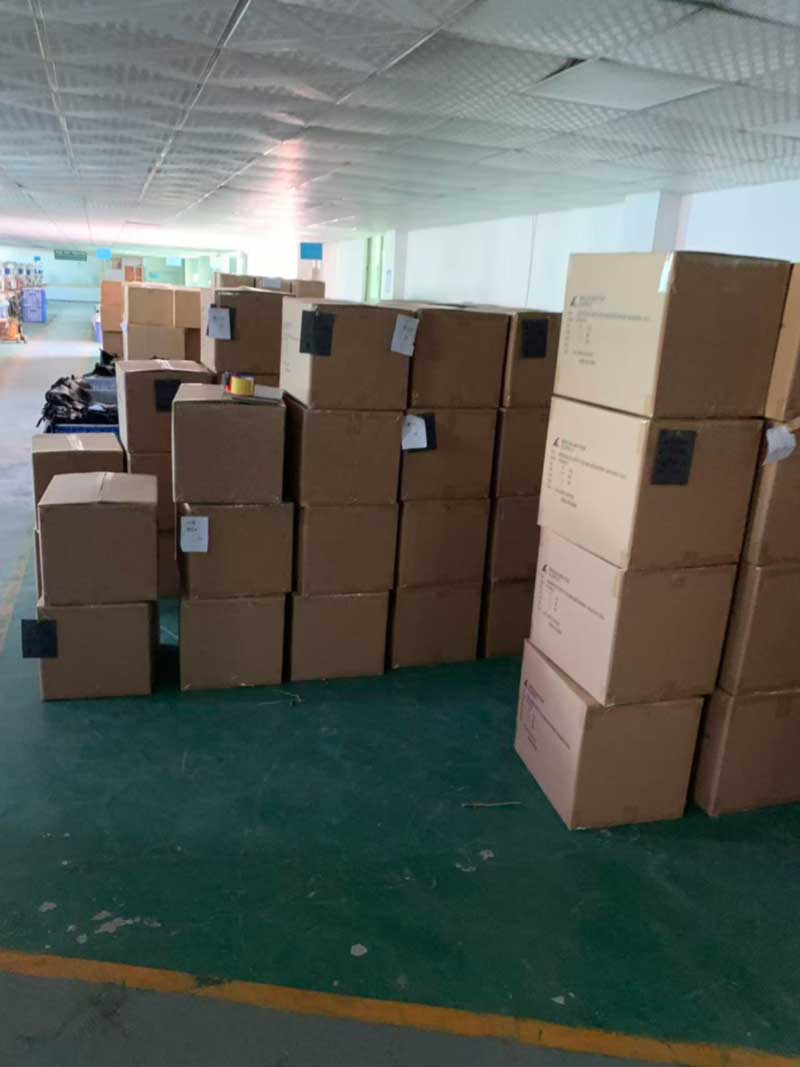
Една програма се пакува во печатени преклопни картони со посебна бела кеса за прашина со врвка за влечење по единица - презентација на полицата на мало каде кутијата е дел од искуството на производот. Вториот пакува во печатени поштенски кеси кои носат идентификација на производот и регулаторни ознаки, изградени за пратка директно до потрошувачот каде што првото нешто што клиентот го допира е самата торба. Третиот дел пакува во обични поединечни поли кеси во картони за извоз отпечатени со ознаки на сопствениот картон на купувачот, наменети за дистрибутивен центар наместо за праг.
Иста фабрика, истата недела, три различни дефиниции за готови. Секој од нив има своја листа на компоненти, своја логика на броење и свои начини на неуспех, и ниту еден од нив не толерира да биде импровизиран на крајот од трката. Компонентите за пакување се нарачуваат и се поставуваат според планот за производство на ист начин како што е ткаенината за каросеријата, бидејќи контејнер кој е комплетен, освен неговите кеси за прашина, не е контејнер што може да се испорача.
Група за пакување 1: кутии за малопродажба, вреќи за прашина по единица и два други формати за пакување кои работат истото попладне.
Каде што салата за заварување се среќава со нашиот сопствен опсег на компресија
Логиката на под-склопот погоре е исто така зошто нашата сопственаторба за компресија со интегрирана пумпаизгледа како што изгледа. Куќиштето на пумпата не е поставено во џеб и не е зашиено затворено; тој е заварен директно во панелот на каросеријата на наменска станица со пресек на матрицата околу профилот на куќиштето, што овозможува интерфејсот да се запечати наместо само да се покрие.
Истото важи и за вентилот наверзија на рачна пумпаи заварената прозорска рамка на двете. Секоја од нив е посебна станица, посебна матрица и посебна проверка на линијата, и секој од нив се проверува во готовиот производ со нашата стандардна процедура за задржување на вакуум - евакуирајте, стојте дваесет и четири часа, утврдете каква било загуба на воздух.
Картони означени по сопствената спецификација на купувачот, поставени за подигање.
За купувачите кои специфицираат заварена програма
Корисен заклучок за секој што се развива со нас е да ја третираме геометријата на карактеристиките како двигател на трошоците на исто ниво како материјалот и капацитетот. Повторната употреба на докажана геометрија на сидро или јамка каде што брендот нема силно гледиште за тоа, и трошење на буџетот за алатки за два или три детали кои се навистина карактеристични, произведува подобар производ на пократок временски рок отколку рамномерно распределување на новитетот низ секој дел од торбата.
Sealock има изградено заварена водоотпорна опрема повеќе од 20 години, со високофреквентно заварување и внатрешно шиење кое работи рамо до рамо во Dongguan и во нашиот објект во градот Хо Ши Мин, така што купувачите можат да го изберат потеклото што одговара на нивната тарифна позиција без повторно преговарање за спецификацијата. Стандардните услови се FOB Гуангдонг, 7–15 дена за земање примероци, 30–45 дена за масовно производство и MOQ од 300 парчиња кај повеќето модели, со IQC, IPQC и OQC контролни точки како стандардни и SGS или QIMA инспекција достапна на барање. Картони за малопродажба, вреќи за прашина, печатени пошта, тагови и ознаки на картони определени од купувачот се постапуваат во куќата.
Ние користиме колачиња за да ви понудиме подобро искуство во прелистувањето, да го анализираме сообраќајот на страницата и да ја персонализираме содржината. Со користење на оваа страница, вие се согласувате со нашата употреба на колачиња.
Политика за приватност
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик